+86-0550-7623999
 پرس و جو
fa
پرس و جو
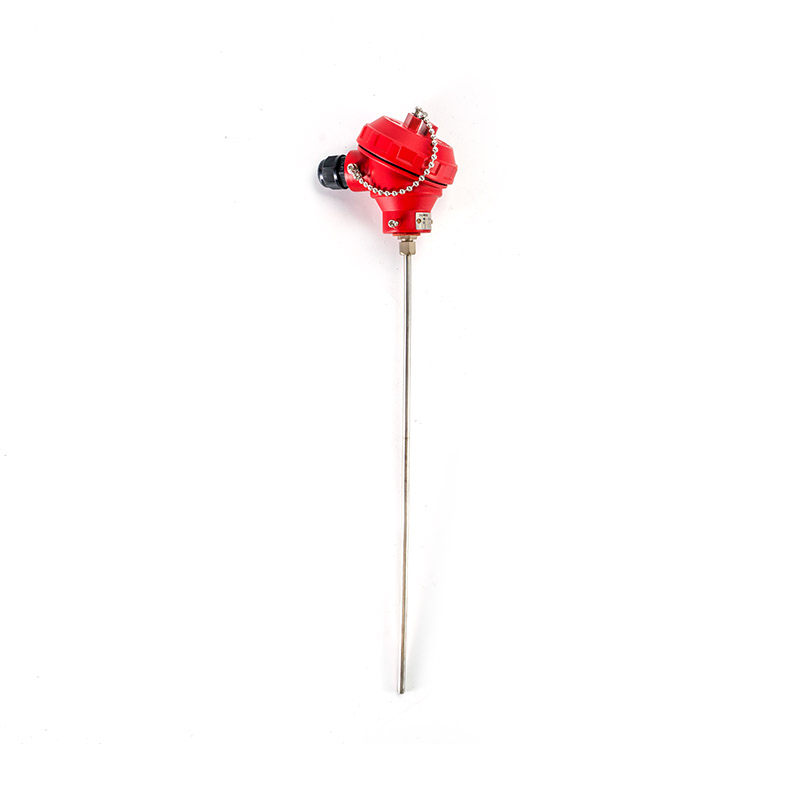 RTD روکش دار
متشکل از یک لوله محافظ فولاد ضد زنگ، پودر عایق اکسید منیزیم، ترکیب سیم ترموکوپل، به طور کلی با فش...
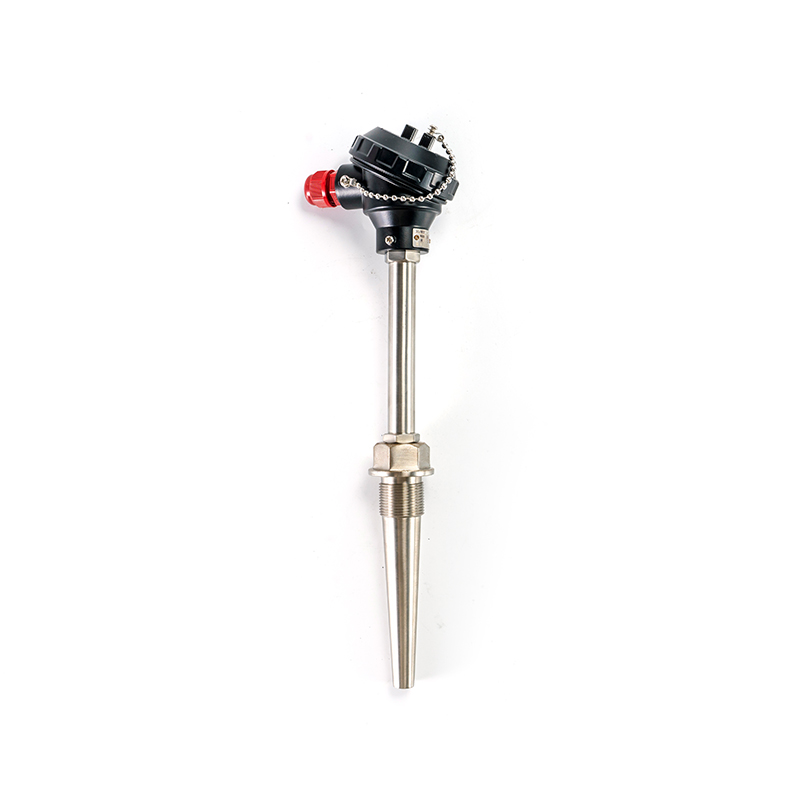 مونتاژ RTD
معمولا با ابزار نمایش، ابزار ضبط، کامپیوتر و سایر امکانات، اندازه گیری مستقیم فرآیند تولید جامدات...
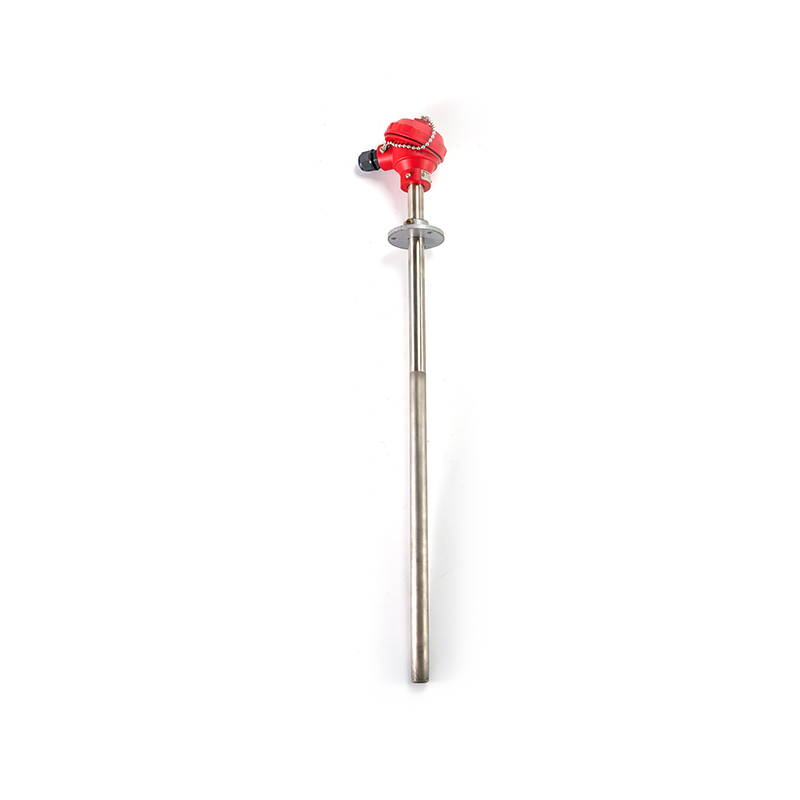 RTD مقاوم در برابر سایش
فن آوری رنگ محافظت از سایش، چدن کروم بالا و آلیاژ با دمای بالا توسط لوله های پلاسما ساخته شده از ...
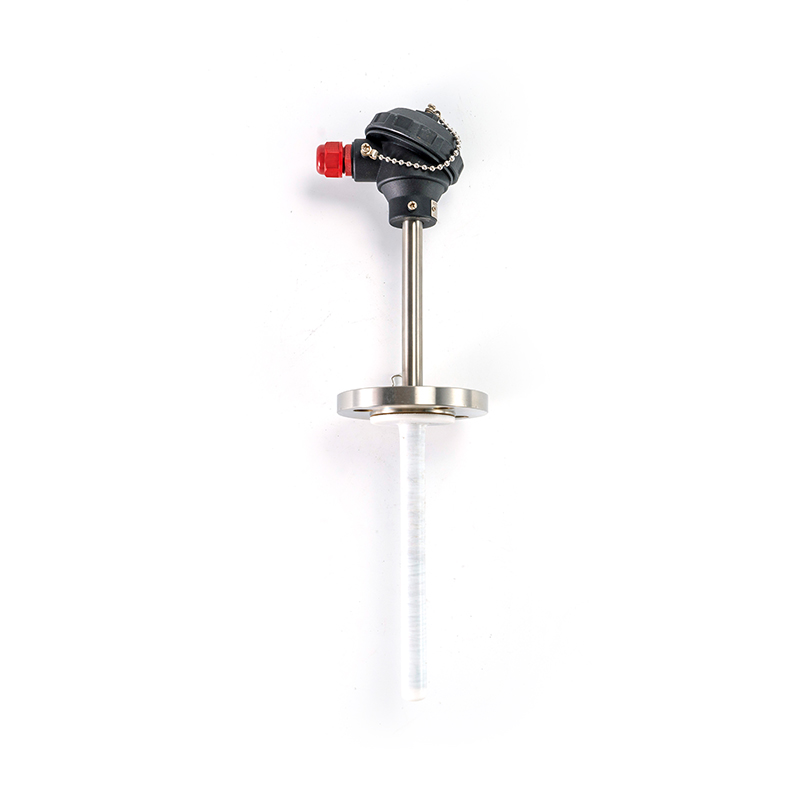 ضد خوردگی RTD
ما می توانیم انواع مواد خاص و عمومی مقاوم در برابر خوردگی را با توجه به محیط خورنده، متفاوت، به و...
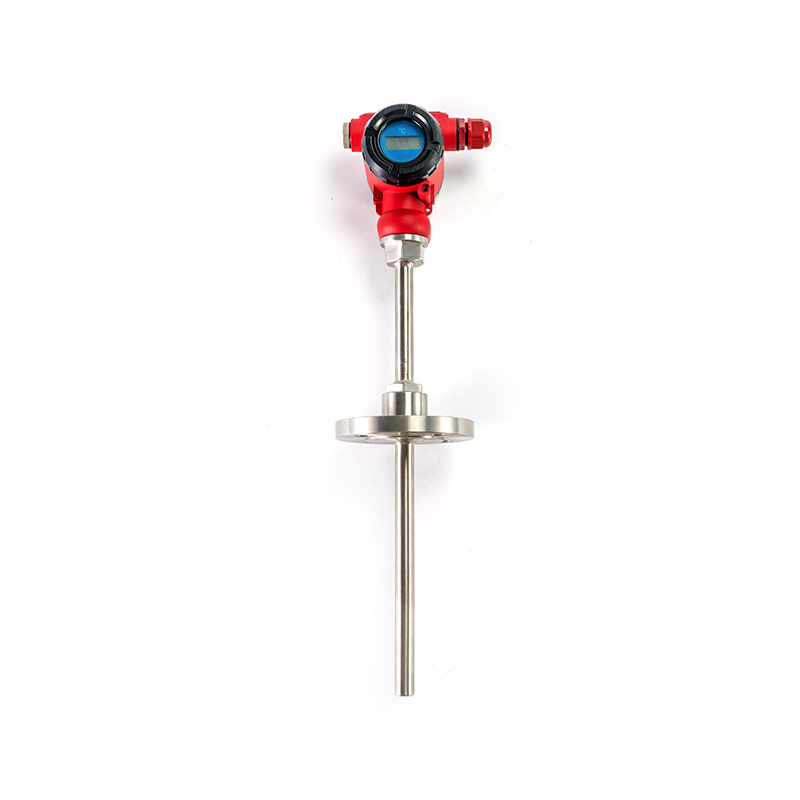 نمایش RTD را پیدا کنید
سنسور دما با استفاده از سرهای مختلف نمایشگر می تواند به نمایش موقعیت مکانی ارزش دست یابد. معرف...
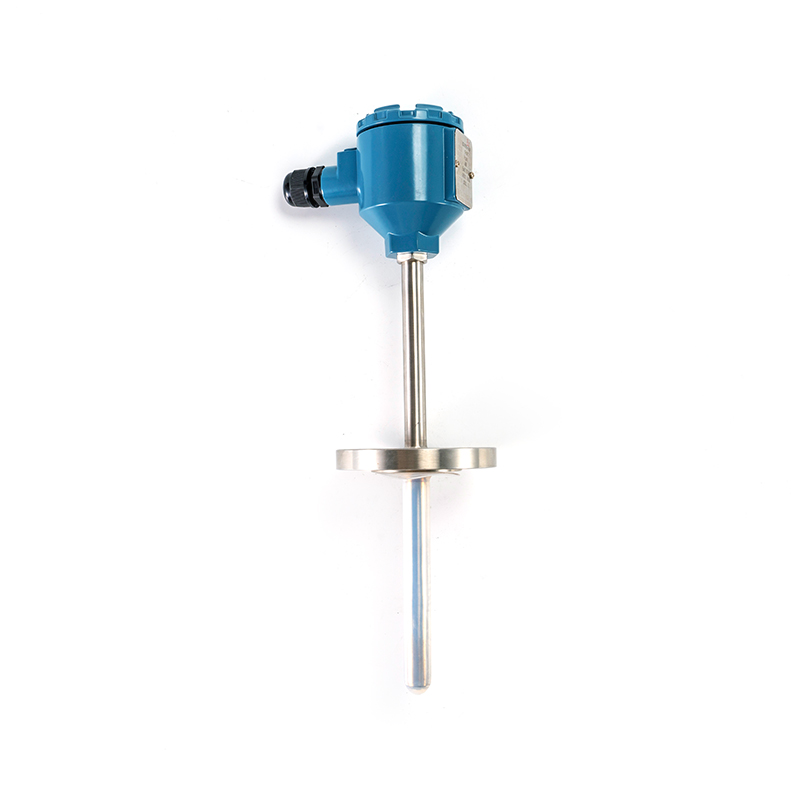 RTD ضد انفجار
 معمولا و ابزارهای نمایش، ابزارهای ضبط، محاسبات الکترونیکی و سایر امکانات، اندازه گی...
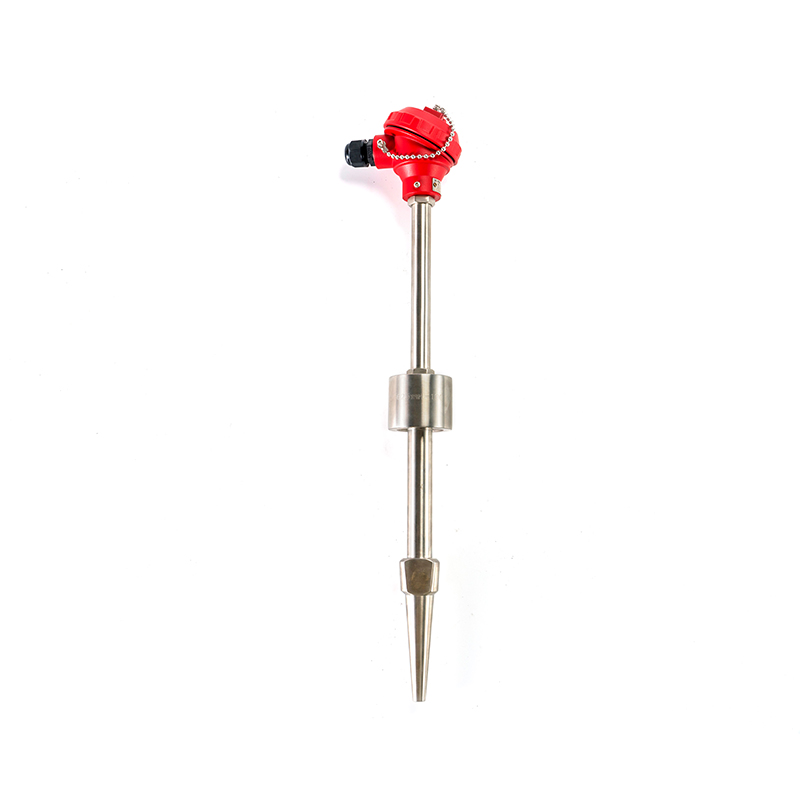 RTD برای نیروگاه
این سری از محصولات، با توجه کامل به نیازهای ویژه کاربر نیروگاه، ساختار آستین محافظ بین المللی جدا...
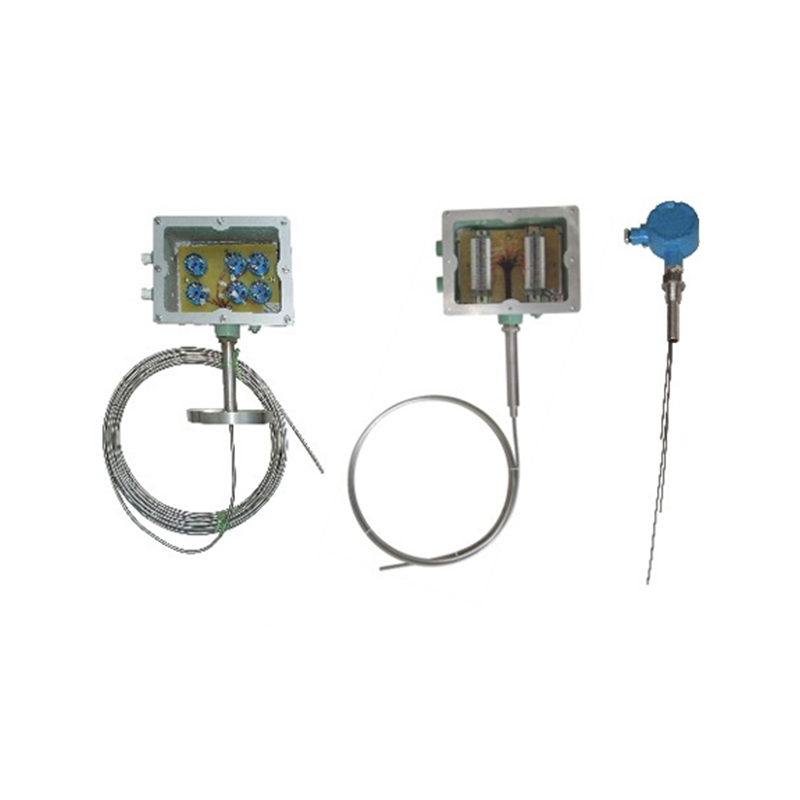 RTD ضد انفجار چند نقطه ای
 یک سنسور دمای صنعتی است که می تواند دما را در چندین نقطه به طور همزمان ...
1. تعریف:
ابزارهای دما دستگاههای اتوماسیون صنعتی هستند که برای تشخیص، نمایش، کنترل و ثبت پارامترهای دما استفاده میشوند. آنها در درجه اول از عناصر حسگر مانند ترموکوپل ها، ترمیستورها و حسگرهای مادون قرمز برای تبدیل سیگنال های دما به سیگنال های الکتریکی یا دیجیتال استفاده می کنند و امکان اندازه گیری، انتقال، تنظیم، عملکردهای هشدار و ارتباطات از راه دور را فراهم می کنند. این ابزارها به عنوان تجهیزات تشخیص و کنترل اساسی اساسی در تولید صنعتی، عملیات تجهیزات و نظارت بر محیطزیست عمل میکنند.
2. ویژگی های اصلی:
3. صنایع قابل اجرا:
متالورژی و فولاد: نظارت بر دما برای کوره های بلند، مبدل ها، کوره های گرمایش، کوره های آنیلینگ، ذوب و فرآیندهای عملیات حرارتی.
ساخت مکانیکی: ریخته گری، آهنگری، جوشکاری، کوئنچ، افزایش دمای یاتاقان ها و موتورها و اندازه گیری دمای سیستم های کمپرسور هوا.
تاسیس شده در
مساحتی از
کارمندان با تجربه
مساحت ساختمان
خط عملیات حرارتی که هر شش هفته یکبار لوله های محافظ خود را تعویض می کرد، مشکل ترموکوپل نداشت. مشکل سرامیک داشت المانها تمیز و بدون شکستگی از سرویس خارج شدند، با این حال لولهها ترک خورده، پوسته شده یا خم شده بودند، و رانشی که به دنبال آن وارد شد، متعلق به لوله بود، نه حسگر...

اولین نشانه ای که نشان می دهد مشکلی در RTD فیلم نازک وجود دارد، به ندرت یک شکست دراماتیک است. این یک اختلاف آهسته با یک حسگر همسایه، قرائتی است که در طول یک چرخه گرما می خزد، یا یک روند دسته ای است که دیگر با دستورالعمل مطابقت ندارد. در یک مورد، یک غذاساز یک مجموعه را در یک...
یک پردازنده لبنیات در شرق چین سه هفته را صرف تعقیب یک خطای پاستوریزه کرد که مشخص شد یک سیم کششی ترموکوپل متقاطع در داخل جعبه اتصال است. ضبط کننده در تمام مدت اعداد باورپذیر را می نوشت، دقیقاً به همین دلیل است که تحقیقات طولانی شد. پاسخ کوتاه این است که یک دیتالاگر ترموکوپل ...
یک خط عملیات حرارتی که در دمای 900 درجه سانتیگراد کار می کند معمولاً یک ترموکوپل نوع K را در 8 تا 14 ماه مصرف می کند. همان کاوشگر که در یک حلقه آب تمیز در دمای 90 درجه سانتیگراد قرار دارد، اغلب هشت سال یا بیشتر زنده می ماند. هیچ چیز در مورد این دو پروب در برگه اطلاعات متفاو...
این دسته سنسورها، فرستندهها و نمایشگرهای مورد استفاده برای اندازهگیری دمای فرآیند در محیطهای صنعتی، آزمایشگاهی و آموزشی را پوشش میدهد. ابزارهای دما در این گروه سنسورهای تماسی مانند ترموکوپل ها و آشکارسازهای دمای مقاومتی، دستگاه های مادون قرمز غیر تماسی، گیج های مکانیکی دو فلزی و فرستنده ها و واحدهای نمایشگر دیجیتال قرار می گیرند که سیگنال سنسور را به عددی تبدیل می کنند که می توانید آن را بخوانید یا به جای دیگری ارسال کنید. همه دستگاهها در اینجا همان کار اصلی را انجام میدهند، و یک شرایط دما را به یک قرائت الکتریکی یا مکانیکی تبدیل میکنند، اما هر کدام متفاوت ساخته شدهاند و برای مجموعهای از شرایط فرآیند مناسب هستند.
انتخاب بین این ابزارها معمولاً به تطبیق دستگاه با محدوده دمای کارکرد، محیط فیزیکی و میزان دقت یا پاسخ سریع حلقه کنترل بستگی دارد. بخشهای زیر انواع متداول، ویژگیهای کلیدی، صنایع معمولی، نحوه عملکرد هر دستگاه، راهنمایی انتخاب، مقایسه عملکرد، و نکات نگهداری برای این دسته، همراه با پاسخ به سوالات متداول را شرح میدهند.
این دسته تجهیزات سنجش، انتقال و نمایشگر را که برای نظارت بر دمای فرآیند در طیف وسیعی از کاربردهای صنعتی استفاده میشوند، پوشش میدهد.
پنج نوع دستگاه بیشتر تجهیزات موجود در این دسته را تشکیل می دهند. هر کدام بر اساس یک اصل اندازه گیری فیزیکی متفاوت ساخته شده اند، به همین دلیل است که سرعت پاسخ، دوام مکانیکی و قرارگیری معمولی از یک نوع به نوع دیگر بسیار متفاوت است.
(1) ترموکوپلدو سیم فلزی مختلف که در یک نوک به هم وصل شده اند، ولتاژ کمی ایجاد می کنند که با دما تغییر می کند، اثری که به عنوان اثر Seebeck شناخته می شود. جفت سیم معمولاً در داخل یک غلاف فلزی مهر و موم شده با عایق معدنی برای محافظت قرار می گیرد. ترموکوپل ها یک انتخاب رایج برای نظارت بر کوره، دیگ بخار و راکتور هستند، جایی که محدوده دمایی گسترده و مقاومت در برابر تنش مکانیکی هر دو مهم هستند. |
(2) آشکارسازهای دمای مقاومتی (RTD)یک عنصر فلزی، معمولاً پلاتین، مقاومت الکتریکی خود را به روشی قابل پیشبینی با تغییر دما تغییر میدهد و یک مدار اندازهگیری این تغییر مقاومت را به اندازهگیری دما تبدیل میکند. RTD ها در جایی انتخاب می شوند که خواندن باید در طول عمر طولانی ثابت بماند، مانند نظارت بر خطوط لوله و کشتی در خطوط شیمیایی و مواد غذایی. |
(3) ابزار دمای دو فلزیدو نوار فلزی که با سرعتهای مختلف منبسط میشوند به یکدیگر متصل میشوند، بنابراین تغییر دما نوار را خم میکند و یک اشارهگر را روی صفحه حرکت میدهد. این ابزارها بدون نیاز به برق خارجی یا نمایشگر الکترونیکی، خواندن ساده و محلی را در یک نقطه فرآیند ارائه می دهند. |
(4) ابزارهای درجه حرارت مادون قرمز (غیر تماسی).این دستگاهها تشعشعات مادون قرمزی را که به طور طبیعی از یک سطح ساطع میکند، دریافت میکنند و بدون تماس با هدف، آن را به اندازهگیری دما تبدیل میکنند. ابزارهای مادون قرمز در جاهایی استفاده می شود که لمس سطح عملی نیست، مانند وسایل جابجایی، مواد مذاب، یا سطحی که نباید توسط کاوشگر مختل شود. |
(5) فرستنده دما و ابزار نمایش دیجیتالیک فرستنده سیگنال خام را از یک ترموکوپل یا RTD می گیرد و آن را به یک خروجی استاندارد تبدیل می کند که یک سیستم کنترلی می تواند از آن استفاده کند، در حالی که یک ابزار نمایش دیجیتالی قرائت را به صورت محلی به عنوان یک عدد نشان می دهد. اینها با هم، داده های حسگر میدان را به یک سیستم نظارت یا اتوماسیون متمرکز می آورند، یا به سادگی یک عدد قابل خواندن درست در نقطه اندازه گیری به اپراتور می دهند. |
از آنجایی که هر یک از این پنج نوع متکی به یک اصل فیزیکی متفاوت است، معمولاً نمی توان آنها را در یک نقطه اندازه گیری با یکدیگر تعویض کرد. برای مثال، یک حلقه کنترلی که در اطراف ورودی ترموکوپل ساخته شده است، معمولاً بدون تغییر فرستنده یا کارت ورودی همراه با آن، به RTD تغییر نمی کند.
ترموکوپل ها، آشکارسازهای دمای مقاومتی، ابزارهای دو فلزی، ابزارهای مادون قرمز و فرستنده ها، هر کدام دما را از طریق یک اصل فیزیکی متفاوت اندازه گیری می کنند، که محل نصب هر نوع را شکل می دهد.
فراتر از اصل حسگر خاصی که یک دستگاه استفاده می کند، خریدارانی که به ابزارهای دما نگاه می کنند، عموماً مجموعه ای مشترک از عملکرد و ویژگی های ساخت را بررسی می کنند که تعیین می کند یک ابزار چقدر در خط تولید واقعی مقاومت می کند. این ویژگیها پوشش اندازهگیری، کلاس دقت، دوام مکانیکی، مقاومت در برابر محیطهای سخت، سازگاری سیگنال با سیستمهای کنترل موجود، و هر عملکرد اضافی تعبیهشده در دستگاه را فراتر از یک خواندن اولیه را پوشش میدهند. نگاهی به این عوامل با هم، به جای هر یک از مشخصات به تنهایی، تصویر واضح تری از نحوه عملکرد یک ساز پس از نصب به دست می دهد. لیست زیر ویژگی های اصلی را پوشش می دهد که اغلب در بین ابزارهای دما در این دسته مقایسه می شوند.
در مجموع، این ویژگی ها توضیح می دهند که چرا ابزارهای دما به عنوان یک پلت فرم قابل تنظیم در نظر گرفته می شوند، جایی که عنصر حسگر، کلاس دقت، خروجی سیگنال و روش نصب به طور مشترک با یک نقطه اندازه گیری خاص مطابقت دارند.
از آنجایی که عنصر حسگر، کلاس دقت و خروجی سیگنال در این دسته میتواند به روشهای مختلفی با هم ترکیب شوند، ابزارهای دما در نهایت در طیف وسیعی از صنایع به جای یک کاربرد محدود مشخص میشوند. چیزی که این بخشها به اشتراک میگذارند، نیاز به نشاندهنده دما، کنترل یا ورود به سیستم قابل اطمینان در یک نقطه خاص در یک خط فرآیند، کوره، یا قطعهای از تجهیزات دوار است، که اغلب تحت ارتعاش، قرار گرفتن در معرض خورنده، یا تحملهای سخت فرآیند است. جدول زیر چندین بخش معرف همراه با نقاط مانیتورینگ معمولی را فهرست می کند که معمولاً ترموکوپل ها، RTD ها، ابزارهای دو فلزی، ابزارهای مادون قرمز یا فرستنده ها نصب می شوند.
| بخش صنعت | نقاط مانیتورینگ معمولی |
|---|---|
| پتروشیمی | راکتورها، برج های تقطیر، خطوط لوله، مخازن ذخیره سازی، و واحدهای پالایش |
| برق و انرژی | بویلرها، توربینهای بخار، ژنراتورها، مبدلهای حرارتی، ترانسفورماتورها، کابلها و تجهیزات انرژی نو |
| متالورژی و فولاد | کورههای بلند، مبدلها، کورههای گرمایش، کورههای آنیلینگ، ذوب و فرآیندهای عملیات حرارتی |
| ساخت مکانیکی | ریخته گری، آهنگری، جوشکاری، کوئنچ، افزایش دمای بلبرینگ و موتور و سیستم های کمپرسور هوا |
| مصالح ساختمانی | کوره های سیمان، کوره های ذوب شیشه، کوره های سرامیک و تولید آجر، کاشی و نسوز |
| مواد غذایی و دارویی | عقیم سازی، تخمیر، برشته کردن، انبارداری زنجیره سرد، راکتورهای دارویی، و نظارت اتاق تمیز |
Xinguo Group Co. Ltd. ابزار دقیق دما، فشار، سطح و جریان را توسعه داده و عرضه میکند که از چندین بخش از این بخشها پشتیبانی میکند، که منعکسکننده یک رویکرد مهندسی گستردهتر است که در آن ابزارهای دما در کنار ابزار دقیق فرآیند مرتبط در نظر گرفته میشوند تا به عنوان یک جزء مجزا.
جدول زیر محیط های کاربردی رایج را با نوع ابزاری که اغلب برای آن محیط انتخاب می شود مطابقت می دهد. این را به عنوان یک نقطه شروع کلی به جای یک قاعده ثابت در نظر بگیرید، زیرا یک فرآیند واقعی می تواند بیش از یکی از این عوامل را همزمان شامل شود.
| محیط کاربردی | ابزار انتخابی رایج |
|---|---|
| نظارت بر کوره یا کوره با دمای بالا | ترموکوپل، ساخت غلاف |
| نظارت پایدار طولانی مدت در یک خط لوله تمیز | آشکارساز دمای مقاومتی (RTD) |
| نقطه خوانی محلی و بدون برق | ابزار دمای دو فلزی |
| سطح متحرک، خطرناک یا غیرقابل دسترس | دستگاه دمای مادون قرمز |
| ادغام با سیستم کنترل خودکار | فرستنده دما با نمایشگر دیجیتال |
تطبیق محدوده عملیاتی، سرعت پاسخ، نیاز تماس و محیط مکانیکی با ساختار ابزار قابل اعتمادتر از انتخاب تنها توسط برچسب صنعتی است.
زمان پاسخگویی سرعت خواندن یک ابزار با تغییر واقعی دمای فرآیند است و در چهار فناوری سنجش اصلی که در این دسته بندی میشوند، بسیار متفاوت است. این تفاوت عمدتاً از جرم فیزیکی و ساختار اطراف عنصر حسگر ناشی می شود، نه از وسایل الکترونیکی متصل به آن. یک ترموکوپل با غلاف نازک یا یک دستگاه مادون قرمز غیر تماسی معمولاً سریعتر از یک عنصر مقاومتی بزرگتر یا یک حرکت مکانیکی صفحه واکنش نشان می دهد. نمودار زیر زمان پاسخگویی معمولی را بر حسب ثانیه برای یک ترموکوپل، یک RTD، یک ابزار دو فلزی و یک ابزار مادون قرمز، بر اساس ارقام مرجع مهندسی عمومی برای هر نوع ساخت نشان میدهد. ارزش بررسی این مقایسه را قبل از مشخص کردن ابزاری برای یک فرآیند دوچرخهسواری سریع دارد، جایی که تاخیر مستقیماً بر دقت کنترل تأثیر میگذارد.
نمودار نشان میدهد که ابزار مادون قرمز سریعترین واکنش را از بین چهار دستگاه نشان میدهد، که با اصل اندازهگیری بدون تماس آن مطابقت دارد، زیرا قبل از تغییر قرائت جرم فیزیکی برای گرم کردن یا سرد کردن وجود ندارد. ترموکوپل در جایگاه بعدی قرار می گیرد که توسط یک غلاف فلزی نازک و یک جرم حرارتی داخلی کوچک در اطراف محل اتصال اندازه گیری کمک می کند. RTD در این مقایسه به طور قابل توجهی کندتر از ترموکوپل پاسخ میدهد، عمدتاً به این دلیل که عنصر مقاومت و غلاف محافظ آن معمولاً جرم حرارتی بیشتری را حمل میکنند و محدودیتهای خود گرمایشی در مدار اندازهگیری نیز سرعت بهروزرسانی خواندن را محدود میکند. ابزار دو فلزی کندترین ابزار در بین این چهار دستگاه است که با طراحی مکانیکی آن مطابقت دارد، زیرا نوار فلزی متصل به جای تغییر یک سیگنال الکتریکی باید به طور فیزیکی منبسط شود و مکانیزم اشاره گر را حرکت دهد. این باعث نمی شود که ابزار دو فلزی به طور کلی انتخاب ضعیفی باشد، زیرا بسیاری از نقاط نشانگر محلی نیازی به پاسخ سریع ندارند و در عوض از طراحی ساده و مستقلی که نیازی به نیروی خارجی ندارد بهره بیشتری می برند. فرآیندی با نوسانات سریع دما، مانند خط اکستروژن یا واکنش دسته ای سریع، به طور کلی از پاسخ سریع تر ترموکوپل یا یک ابزار مادون قرمز همراه با یک حلقه کنترل به خوبی تنظیم شده سود می برد. یک فرآیند با رفتار حرارتی آهسته و پایدار، مانند یک مخزن ذخیره بزرگ، معمولاً می تواند پاسخ کندتر یک RTD یا یک گیج دو فلزی را بدون هیچ تأثیر واقعی بر عملکرد کنترل بپذیرد. زمان پاسخ به محیط اطراف نیز بستگی دارد، زیرا یک حسگر در مایع جاری معمولاً سریعتر از همان سنسوری که در هوای ساکن نشسته است پاسخ می دهد. از آنجایی که این ارقام به جای دادههای اندازهگیری شده برای یک محصول خاص، مقادیر مرجع عمومی هستند، مهندسانی که روی حلقههای کنترل بحرانی زمان کار میکنند باید ویژگیهای پاسخ واقعی را با تامینکننده ابزار خود برای ساخت و ساز دقیق مشخص شده تأیید کنند. در عمل، بسیاری از کارخانهها از بیش از یک نوع ابزار در یک منطقه واحد استفاده میکنند و حسگرهای سریعتری را در نقاط بحرانی کنترل و ابزارهای کندتر و سادهتری را قرار میدهند که در آن نشانههای محلی تنها چیزی است که مورد نیاز است.
طرحهای ترموکوپل مادون قرمز غیر تماسی و غلاف نازک معمولاً سریعتر از سازههای RTD و دو فلزی پاسخ میدهند که جرم حرارتی یا مکانیکی بیشتری را در اطراف عنصر حسگر حمل میکنند.
پایداری کالیبراسیون نشان میدهد که چگونه قرائت یک ابزار با دمای واقعی فرآیند پس از ماهها سرویس مداوم مطابقت میکند، و این ویژگی جدای از سرعت پاسخ یا دقت روز اول است. برخی از سازهها در طول زمان کالیبراسیون اصلی خود را نزدیکتر از سایرین نگه میدارند، عمدتاً به این دلیل که هر عنصر حسگر در چرخه حرارتی مکرر پیر میشود. این برای برنامه ریزی تعمیر و نگهداری اهمیت دارد، زیرا دستگاهی که سریعتر حرکت می کند معمولاً به بررسی مکرر در نقطه مرجع نیاز دارد. نمودار خطی زیر یک روند رانش گویا را، به صورت درصد نسبی، در طول دوازده ماه کارکرد مداوم برای همان چهار نوع ابزار مورد بحث در بالا ترسیم می کند. مشاهده این الگوی کلی به تیم تعمیر و نگهداری کمک می کند تا فواصل تأیید صحت را به جای اعمال برنامه یکسان برای هر نوع ابزار برنامه ریزی کند.
خط RTD در طول دوازده ماه کامل به محور افقی نزدیکتر میماند، که نشاندهنده پایداری طولانیمدت کلی یک عنصر مقاومتی پلاتین است، زیرا رابطه مقاومت و دما آن تمایل دارد در طول چرخههای حرارتی مکرر ثابت بماند. خط ترموکوپل یک رانش متوسط و نسبتاً ثابت رو به بالا را نشان می دهد، که یک ویژگی شناخته شده از سیم ترموکوپل فلز پایه است، زیرا آلیاژ در محل اتصال اندازه گیری می تواند با قرار گرفتن در معرض طولانی مدت در دمای بالا به تدریج جابجا شود. خط مادون قرمز در بیشتر مدت زمان بین خطوط RTD و ترموکوپل قرار می گیرد و دریفت نسبتاً کمی را نشان می دهد که اغلب به تغییرات تدریجی در مسیر نوری، مانند آلودگی لنز، مرتبط است تا خود اجزای تشخیص الکترونیکی. خط دو فلزی شیب دارترین روند صعودی را از بین این چهار نشان می دهد که با ساختار مکانیکی آن مطابقت دارد، زیرا انبساط و انقباض مکرر نوار فلزی متصل می تواند به تدریج کشش فنر و تراز اشاره گر را در طول زمان تحت تاثیر قرار دهد. هیچ یک از این چهار خط یک جهش ناگهانی را نشان نمیدهند، که انتظار میرود، زیرا رانش کالیبراسیون در ابزارهایی که به طور مداوم کار میکنند معمولاً یک فرآیند تدریجی است تا یک شکست ناگهانی. این الگوی کلی نشان میدهد که نقاط اندازهگیری مبتنی بر RTD اغلب میتواند بین بررسیهای تأیید صحت بیشتر از سنجهای دو فلزی باشد، اگرچه هر کارخانه باید برنامه تأیید خود را بر اساس تحمل فرآیند واقعی خود به جای نمودار کلی قرار دهد. برای ابزارهای مادون قرمز، تمیز نگه داشتن لنز یا پنجره اپتیکال تأثیر مستقیمی بر میزان دقت روند رانش نشان داده شده در اینجا در عمل دارد. برای ترموکوپلهایی که در مناطق کورههای با دمای بالا استفاده میشوند، در صورتی که دستگاه بهطور مداوم در نزدیکی بالای محدوده رتبهبندیشده خود کار کند، رانش میتواند فراتر از آنچه در اینجا نشان داده شده است، شتاب بگیرد. از آنجایی که این نمودار مقادیر نسبی مصور را به جای داده های اندازه گیری شده برای یک خط محصول خاص نشان می دهد، آن را به عنوان یک مرجع برنامه ریزی کلی به جای یک منحنی رانش تضمین شده برای هر ابزار منفرد در نظر بگیرید. تیمهای تعمیر و نگهداری معمولاً این نوع الگوی عمومی را با بررسیهای متقاطع دورهای در برابر یک نقطه مرجع ثانویه ترکیب میکنند تا قبل از اینکه بر کیفیت محصول یا کنترل فرآیند تأثیر بگذارد، رانش را بگیرند.
RTD ها به طور کلی قوی ترین پایداری کالیبراسیون طولانی مدت را در بین چهار نوع ابزار نشان می دهند، در حالی که ابزارهای مکانیکی دو فلزی تمایل دارند در سرویس پیوسته طولانی تر حرکت کنند.
تلورانس دقت عبارت است از اینکه یک قرائت معمولاً تا چه اندازه می تواند از دمای واقعی در شرایط عملیاتی معمولی فاصله بگیرد و معمولاً به عنوان یک درصد در مواد مرجع عمومی صنعت ارائه می شود. تلورانس کوچکتر به معنای خواندن دقیق تر و دقیق تر است، در حالی که تحمل بزرگتر به معنای حاشیه قابل قبول بیشتر است. این یک ویژگی جدا از سرعت پاسخ و رانش کالیبراسیون است، اگرچه هر سه اغلب هنگام تعیین یک ابزار برای یک نقطه اندازهگیری درخواستی با هم وزن میشوند. نمودار ستونی زیر تلورانس دقت معمولی را به عنوان درصدی از خواندن، در چهار نوع ابزار مشابه که قبلاً توضیح داده شد، مقایسه میکند. این مقایسه بهعنوان اطلاعات مرجع عمومی بهعنوان یک مشخصات تأیید شده برای هر محصول جداگانه است.
ستون RTD کوتاهترین ستون از چهار ستون است که منعکسکننده تحمل سختی است که معمولاً با یک عنصر مقاومت پلاتین و مدار اندازهگیری به خوبی منطبق است. ستون ترموکوپل به طور قابل توجهی بلندتر است، مطابق با تلورانس گسترده تر که معمولاً در سیم ترموکوپل فلزی پایه در مقایسه با یک عنصر مقاومتی دیده می شود، اگرچه این تحمل گسترده تر به طور کلی در ازای دامنه وسیع تر دما و دوام مکانیکی ترموکوپل پذیرفته می شود. ستون مادون قرمز نزدیک به ستون ترموکوپل قرار می گیرد، زیرا دقت غیر تماسی به شدت به تطبیق صحیح تنظیم انتشار با سطح هدف بستگی دارد، و عدم تطابق منبع رایج خطای خواندن اضافی فراتر از تحمل پایه ابزار است. ستون دو فلزی بلندترین ستون در نمودار است که منعکس کننده تحمل نسبتاً گسترده تر معمولی یک حرکت صفحه مکانیکی در مقایسه با یک عنصر حسگر الکترونیکی است. تلرانس وسیعتر بهطور خودکار یک ابزار را نامناسب نمیسازد، زیرا بسیاری از نشانههای محلی و نقاط نظارت عمومی به تلورانس شدیدتری که RTD ارائه میکند نیاز ندارند. انتخاب یک ابزار به تنهایی بر اساس تلرانس، بدون وزن کردن سرعت پاسخ و دوام مکانیکی، میتواند منجر به عدم تطابق بین سنسور و آنچه فرآیند واقعاً به آن نیاز دارد، شود. برای نقاط اندازهگیری که فرآیندی کاملاً کنترلشده را تغذیه میکنند، مانند یک واکنش شیمیایی با محدودیتهای دمایی باریک، تحمل سختتر یک RTD اغلب در برابر زمان پاسخ کندتر آن از بخش 6 سنجیده میشود. برای نقاط نشاندهنده عمومی، مانند مخزن ذخیرهسازی یا خط لوله، تحمل وسیعتر یک ترموکوپل یا محدوده سادهتری که هر یک از ابزارهای دو فلزی قابل قبول هستند، اغلب پیشنهاد میشود. از آنجایی که ارقام تلورانس دقت بر اساس طراحی محصول و فرآیند ساخت خاص متفاوت است، هر زمان که یک نقطه اندازهگیری نیاز به دقت مشخصی دارد، ارزش آن را دارد که کلاس تلورانس دقیق را با تامینکننده ابزار تأیید کنید. ترکیب این مقایسه تلورانس با دادههای زمان پاسخ و پایداری کالیبراسیون از دو بخش قبلی، تصویر کاملتری نسبت به هر نمودار به تنهایی ارائه میدهد.
RTD ها معمولاً سخت ترین تلورانس دقت را در بین چهار نوع ابزار ارائه می دهند، در حالی که ترموکوپل ها، ابزارهای مادون قرمز و گیج های دو فلزی هر کدام تلورانس وسیع تری را در ازای دامنه وسیع تر یا نصب ساده تر می پذیرند.
جدول زیر چهار نوع ابزار اصلی را در چهار ویژگی عملی که قبلاً توضیح داده شد، خلاصه میکند و مرجع فشردهای برای مقایسه نقل قولها یا برنامهریزی یک نقطه اندازهگیری ارائه میدهد.
| مشخصات | ترموکوپل | RTD | دو فلزی | مادون قرمز |
|---|---|---|---|---|
| الزامات تماس | تماس بگیرید | تماس بگیرید | تماس بگیرید | غیر تماسی |
| محدوده دمای معمولی | وسیع ترین | متوسط | باریک تر | متوسط |
| سیگنال خروجی مشترک | سیگنال میلی ولت | سیگنال مقاومت | شماره گیری مکانیکی | سیگنال الکترونیکی |
| نصب معمولی | ترموول یا جوش مستقیم | ترموول | ساقه نخ دار | پایه ثابت یا دستی |
نمودار رادار زیر پنج بعد را در یک نما گرد هم میآورد: محدوده دما، سرعت پاسخ، پایداری طولانیمدت، دوام مکانیکی و سادگی تعمیر و نگهداری، که هر کدام در مقیاس نسبی یک تا پنج امتیاز داده شدهاند. این نوع مقایسه مبتنی بر شکل دقیقاً به این دلیل مفید است که هیچ نوع ابزاری در هر بعد بالاترین امتیاز را به یکباره نمیگیرد. خواندن طرح کلی هر شکل به طور کلی بیشتر از اینکه به هر محوری به تنهایی نگاه کنید، درباره تناسب عملی دستگاه به شما می گوید. برای مثال، طرحی که امتیاز خوبی در محدوده دما دارد، معمولاً از سرعت پاسخگویی یا سادگی تعمیر و نگهداری کم می کند و این الگو در انواع ابزارهای مهندسی شده تکرار می شود. این نمودار برای پشتیبانی از فرآیند انتخاب از بخش 5 است، نه جایگزین کردن آن.
را ترموکوپل شکل به دورترین فاصله در امتداد محور محدوده دما گسترش مییابد، که با استفاده متداول آن در نظارت بر کوره و کوره در دمای بالا از بخش 2 مطابقت دارد. دوام و سادگی نگهداری، از آنجایی که یک حرکت مکانیکی مستقل فاقد اجزای الکترونیکی است که از کار بیفتد و به طور کلی محیط فیزیکی سخت تری را نسبت به یک حسگر الکترونیکی تحمل می کند. شکل مادون قرمز بر روی محور سرعت پاسخ، مطابق با اصل عدم تماس آن، مشخص می شود، در حالی که در محدوده دما و پایداری طولانی مدت در مقایسه با ترموکوپل و RTD متعادل تر است. هیچ یک از چهار شکل به طور همزمان بر روی هر محور منتهی نمی شود، که یک نتیجه مورد انتظار است تا یک نقص منحصر به هر یک از طراحی ها، زیرا بهبود یک ویژگی، مانند اضافه کردن یک حرکت مکانیکی سنگین تر برای دوام، معمولاً برای ویژگی دیگری هزینه دارد، مانند سرعت پاسخ. نگاه کردن به هر چهار شکل با هم باعث میشود که ببینید این چهار نوع ابزار به جای رقابت رودررو در برنامههای مشابه، مکمل یکدیگر هستند. یک کارخانه با چندین نقطه اندازه گیری مختلف اغلب به استفاده از بیش از یک نوع ابزار در سراسر تأسیسات ختم می شود و هر نوع را در جایی قرار می دهد که قدرت خاص آن با نیاز خاص در آن نقطه مطابقت داشته باشد. برای یک خریدار که با یک سازنده یا تامین کننده کار می کند، این مقایسه راداری می تواند به عنوان یک مرجع شروع قبل از رفتن به عوامل انتخاب دقیق تر توضیح داده شده در بخش 5 باشد. از آنجایی که امتیازدهی در اینجا به جای داده های آزمایشگاهی اندازه گیری شده، گویا است، تیم هایی با الزامات عملکرد دقیق باید اطلاعات فنی خاصی را در مورد پیکربندی دقیق محصول در نظر گرفته بخواهند. همراه با جدول 2 در بالا بخوانید، این نمودار به منظور پشتیبانی از مکالمه آگاهانه تر با یک تامین کننده ابزار است تا اینکه به تنهایی به عنوان مشخصات نهایی عمل کند.
هر یک از چهار نوع ابزار اصلی در طول یک بعد عملی متفاوت قویترین هستند، بنابراین تطبیق شکل کلی با اولویت فرآیند واقعی مفیدتر از جستجوی یک ابزار منفرد است که در هر محوری منتهی میشود.
مجموعه کوچکی از روشهای ثابت از عملکرد بلندمدت قابل اعتماد در هر چهار نوع ابزاری که در این مقاله توضیح داده شده است پشتیبانی میکند. مراحل زیر از یک نظم کلی پیروی می کند که بسیاری از تیم های تعمیر و نگهداری در طول پیاده روی های معمول و پنجره های سرویس برنامه ریزی شده از آن استفاده می کنند.
1
قبل از اینکه فرآیند دوباره آنلاین شود، عمق نصب و جهت گیری صحیح را برای هر سنسور تأیید کنید. 2
غلاف یا سطح محفظه را به صورت دوره ای از نظر سایش، خوردگی یا آسیب فیزیکی بازرسی کنید. 3
اتصالات الکتریکی و مقاومت عایق سنسورهای نوع تماسی را در فواصل زمانی برنامه ریزی شده بررسی کنید. 4
لنز یا مسیر نوری را روی ابزارهای مادون قرمز تمیز کنید تا انحراف خواندن از آلودگی سطح را محدود کنید. 5
حرکت شمارهگیر و پاسخ نشانگر را در ابزارهای دو فلزی در طول پیادهرویهای معمولی بررسی کنید. 6
در طول پنجره های تعمیر و نگهداری برنامه ریزی شده، قرائت های سنسور را در برابر یک نقطه اندازه گیری مرجع بررسی کنید.
دنبال کردن این مراحل به طور مداوم، به جای زمانی که یک قرائت به نظر می رسد، به گیاه کمک می کند تا قبل از اینکه بر کیفیت محصول یا کنترل فرآیند تأثیر بگذارد، مشکلی را که به کندی در حال توسعه است، مانند سایش تدریجی غلاف یا آلودگی عدسی، تشخیص دهد. نگه داشتن گزارش تعمیر و نگهداری برای هر نقطه اندازه گیری همچنین تشخیص یک الگوی تکرار شونده را آسان تر می کند، مانند مکان حسگر که به طور مداوم سریعتر از سایرین در همان منطقه فرآیند حرکت می کند.
بازرسی مداوم عمق نصب، وضعیت غلاف، اتصالات الکتریکی، و بررسی های متقاطع مرجع، از عملکرد طولانی مدت قابل اعتماد در هر چهار نوع ابزار پشتیبانی می کند.
هنگام مقایسه تولیدکنندگان یا تامین کنندگان ابزارهای دما، خریداران عموماً بررسی می کنند که آیا یک شرکت عناصر حسگر و سیم آلیاژی خود را در داخل تولید می کند یا ابزارهایی را از اجزای خارجی مونتاژ می کند. عرضهکنندهای با تولید داخلی سیم و آلیاژ معمولاً موقعیت بهتری برای حفظ ویژگیهای کالیبراسیون در یک سفارش بزرگتر دارد، زیرا مواد پایه از اولین مرحله تولید کنترل میشود تا اینکه از یک شخص ثالث غیر مرتبط خریداری شود.
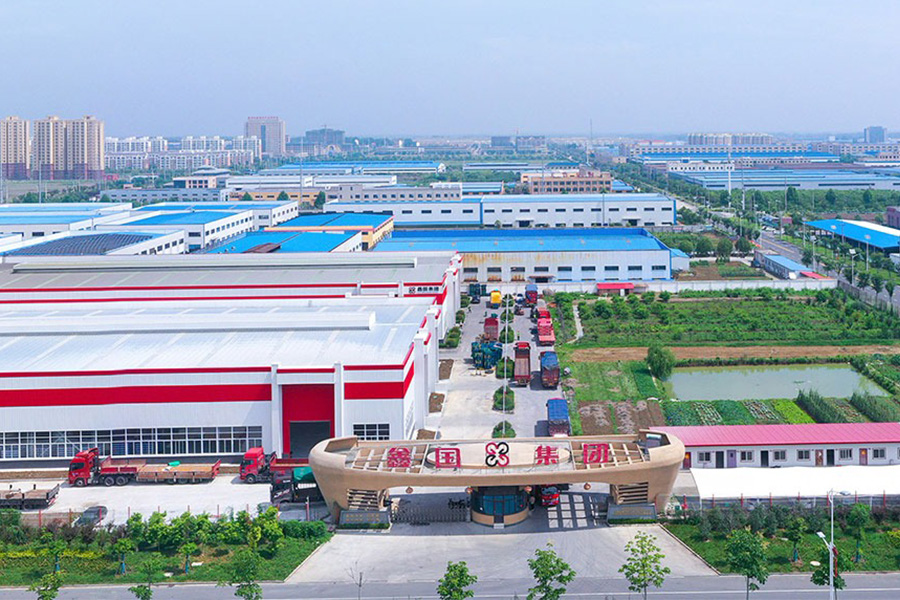
Xinguo Group Co., Ltd. بر اساس این نوع مدل یکپارچه ساخته شده است. این شرکت که در سال 1997 تأسیس شده و در شهر تیانچانگ، استان آنهویی مستقر است، رشد کرده و بیش از 300 نفر از جمله بیش از 50 کارمند حرفه ای و فنی مانند مهندسان ارشد، مهندسان و دستیاران مهندس را استخدام کرده است. طیف محصولات این شرکت شامل تجهیزات دما، فشار، سطح و جریان در کنار تجهیزات نمایشگر دیجیتال، کابلهای مختلف قدرت و کنترل، کابلهای گرمایش عایقشده با مواد معدنی، سیستمهای کنترل توزیع و اتوماسیون، دریچههای ابزار و تجهیزات آزمایشگاهی است که در بخشهای برق، نفت، شیمیایی، متالورژی، مصالح ساختمانی، ماشینآلات، مواد غذایی، هوافضا و انرژیهای جدید کاربرد دارند.
به عنوان بخشی از این رویکرد یکپارچه، Xinguo Group Co.، Ltd. همچنین مواد آلیاژی دقیقی را به طور خاص برای تولید ترموکوپل تولید می کند، با طیف محصولاتی که سیم های آلیاژی ترموکوپل را در انواع K، N، E، J، و T، انواع سیم های آلیاژی جبرانی مانند KX، EX، NX، JX، TX-Cresist، KNC-High، KNC-Bresist، و KNC-Bresist. آلیاژها، آلیاژهای مقاومت دقیق، سیم نیکل خالص، آلیاژهای منگنز-مس و آلیاژهای مونل که در صنایع هوانوردی، نفت، مهندسی شیمی، ماشینسازی، و صنایع نیرو و انرژی استفاده میشوند.
برای خریداری که منبع ترموکوپل، RTD، ابزار دو فلزی، ابزار مادون قرمز، یا فرستنده را به عنوان تامین کننده عمده فروشی، صادرکننده یا شریک OEM یا ODM تامین می کند، این نوع سیم و قابلیت آلیاژ بالادستی نشانه عملی کیفیت تولید ثابت در یک سفارش است، به ویژه برای نقاط اندازه گیری که کالیبراسیون مواد در بسیاری از سنسورها مطابقت دارد.
تولیدکنندهای با قابلیت تولید سیم و آلیاژ داخلی معمولاً موقعیت بهتری برای پشتیبانی از سفارشات دستگاه دمای ثابت در مقیاس دارد.
را questions below cover common points that come up when comparing temperature instruments across the four core sensing technologies described in this article.
Q1: تفاوت اصلی بین ترموکوپل و RTD چیست؟یک ترموکوپل ولتاژ کمی را از دو سیم فلزی غیرمشابه که در یک اتصال به هم وصل شده اند تولید می کند، در حالی که یک RTD یک تغییر قابل پیش بینی در مقاومت الکتریکی در یک عنصر فلزی را اندازه گیری می کند. RTD ها معمولاً دقت دقیق تر و پایداری طولانی مدت بهتری ارائه می دهند، در حالی که ترموکوپل ها معمولاً محدوده دمایی وسیع تری را پوشش می دهند و سریعتر پاسخ می دهند. |
Q2: چه زمانی یک ابزار مادون قرمز غیر تماسی بر حسگر تماسی ترجیح داده می شود؟هنگامی که تماس مستقیم با سطح هدف غیرعملی است، مانند تجهیزات متحرک، مواد مذاب، یا سطحی که نباید توسط کاوشگر مختل شود، معمولاً ابزار مادون قرمز ترجیح داده می شود. تنظیم صحیح انتشار برای ماده مورد نظر تأثیر مستقیمی بر دقت اندازه گیری دارد. |
Q3: آیا ابزارهای دمای دو فلزی برای کار کردن به برق نیاز دارند؟نه، یک ابزار دو فلزی از طریق انحراف مکانیکی یک نوار فلزی متصل عمل میکند و به منبع انرژی خارجی نیاز ندارد، که یکی از دلایل رایج بودن آن برای نقاط نشاندهنده محلی و مستقیم است. |
Q4: یک فرستنده دما چه نقشی در یک سیستم اندازه گیری ایفا می کند؟یک فرستنده دما سیگنال خام را از یک ترموکوپل یا RTD به یک سیگنال خروجی استاندارد تبدیل می کند و اجازه می دهد که قرائت به طور قابل اعتماد به یک سیستم کنترل منتقل شود یا به صورت دیجیتال در فاصله ای از سنسور نمایش داده شود. |
Q5: آیا سازنده می تواند ابزارهای دما را برای یک فرآیند خاص سفارشی کند؟بله، یک سازنده با قابلیت تولید حسگر و آلیاژ داخلی معمولاً میتواند مواد غلاف، طول درج، سبک اتصال و سیگنال خروجی را برای مطابقت با یک فرآیند خاص سفارشی کند و از سفارشهای عمدهفروشی و تنظیمات OEM یا ODM پشتیبانی کند. |
Q6: معمولاً چه خروجی های سیگنالی برای ادغام با یک سیستم PLC یا DCS موجود است؟خروجی های استاندارد رایج شامل 4 تا 20 میلی آمپر، RS485، HART، سیگنال های دیجیتال و کنتاکت های رله است که به ابزارهای دما اجازه می دهد مستقیماً در زیرساخت های اتوماسیون و کنترل موجود یکپارچه شوند. |